切换界面风格
主卡单向推料参数
一、基本参数
主卡盘为非中空结构、且中卡盘为中空的同步卡盘的切管机
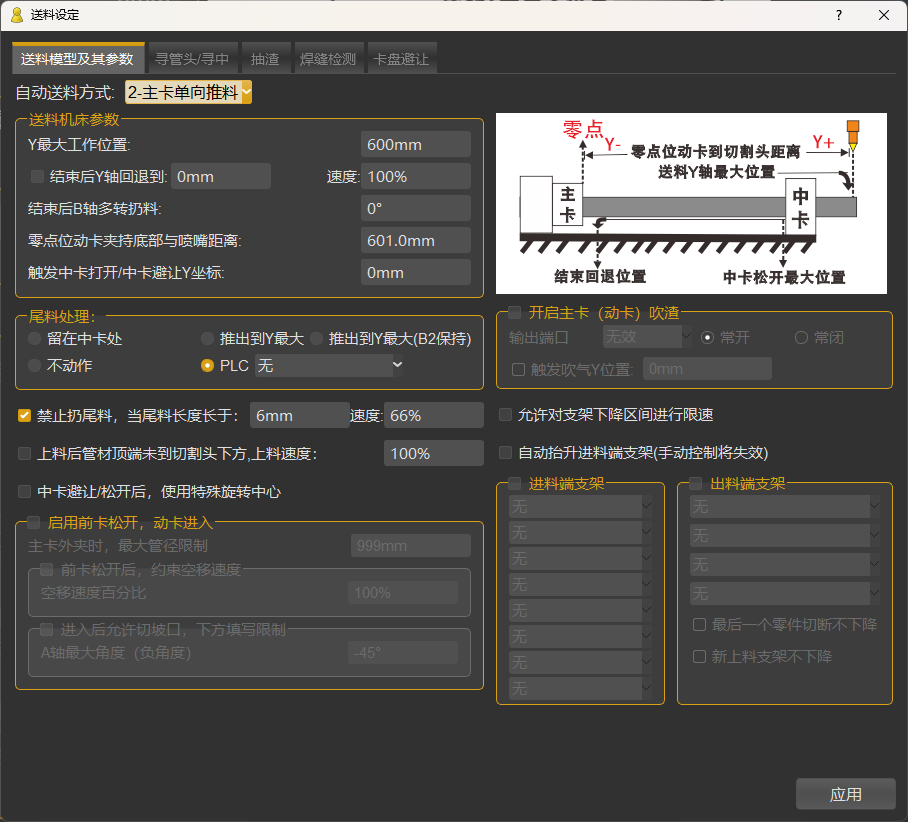
| 参数名称 | 含义 |
|---|---|
| Y最大工作位置 | 送料时Y轴最大可到达的位置,根据机床坐标Y轴设置。一般设置为最靠近同步中卡处。当将要切割的图形已超过此位置,则停止。 |
| 结束后Y轴回退到 | 当送料结束后需要回退到的位置,勾选后有效。根据机床坐标Y轴设置。 |
| 速度 | Y轴回到设置的回退位置时的速度。 |
| 零点位动卡前端与切割头距离 | Y轴回零后,主卡盘前端与切割头的距离。此距离机床装配完成后即已确定,只需设置一次。拆装后建议重新测量。 |
| 触发中卡打开/中卡避让坐标 | 两卡盘零尾料机台需设置,当将要切割的图形已超过此位置,则打开/避让中卡。需确认中卡开关延时及其到位信号,否则有撞机风险。根据机床坐标Y轴设置。 |
注意:触发中卡打开或启用中卡避让,需勾选下方单独选项表示启。二、辅助功能
尾料处理:
留在中卡:中卡会夹紧管材,主卡松开管材后退。
推出到Y最大:中卡会松开管材,主卡夹紧管材移动到Y最大工作位置,松开主卡扔掉。
拉出尾料:中卡会松开管材,主卡夹紧管材拉出。
不动作:切割完成后不执行动作。
PLC:切割完成后执行已编写的plc动作。
禁止扔尾料当尾料长度长于:当尾料长度长于所设置参数时,报警<尾料长度过长,不再扔尾料>。
速度:该速度参数为Y轴丢弃尾料时速度。
上料后管材顶端未到切割头下方:管材上料夹紧后,未到切割头下方,系统会根据送料设置的参数,自动计算管头的位置,送到切割头下方。
中卡避让/松开后,使用特殊旋转中心:中卡脱夹后,旋转中心可能会发生改变,可以使用特殊旋转中心。
特殊旋转中心→跳转至旋转中心标定
启用前卡松开,动卡进入:移动到指定位置后,前卡张开,动卡进入到前卡内位置。
主卡外夹时,最大管径限制:
前卡松开后约束空移速度:前卡松开后,各轴不出光时的约束速度,按照百分比约束。
进入后允许切坡口,下方填写限制:动卡进入后允许最大切坡口角度。
开启主卡(动卡)吹渣
参数名称 含义 输出端口 IO配置端口号,根据实际选择常开或常闭 触发吹气Y位置 勾选后,当Y轴运动到指定位置后除非吹气;
若不勾选,则开始切割后就触发吹气。允许对支架下降区间进行限速:Y轴在设定的下降区间内根据支架上升/下降延时进行限速。
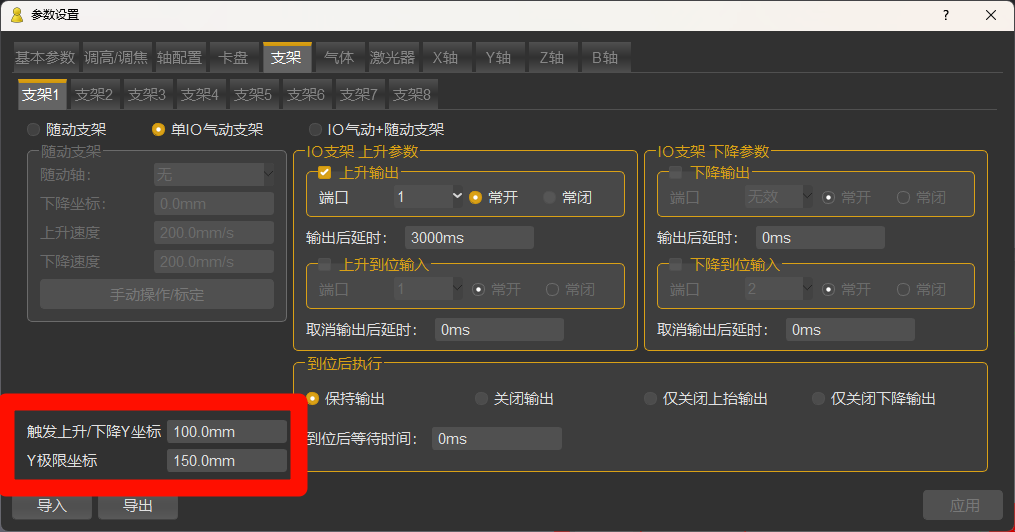
自动抬升进料端支架:开始启动或空走启动后,自动抬升进料端支架。
注:手动控制时该功能失效。进出料端支架:机台配置有支架功能,需在 《设置》- 《支架》 中先配置好对应参数,再在送料中勾选启用,选择对应支架。
随动支架详解 → 跳转至支架随动
中卡避让详解→跳转至中卡避让(单向推料模式)